Клапан для промышленного котла: цены и характеристики 2026
2026-08-07
- Клапан для промышленного котла: цены и характеристики 2026 — что изменилось в стандартах и стоимости
- Ключевые технические характеристики: на что смотреть в паспорте изделия
- Актуальные цены на клапан для промышленного котла в 2026 году
- Выбор типа привода: электро, пневмо или ручной?
- Ошибки при монтаже и эксплуатации, сокращающие срок службы
- Сертификация и соответствие стандартам безопасности 2026
- Как выбрать надежного поставщика и избежать контрафакта
- Часто задаваемые вопросы
Клапан для промышленного котла: цены и характеристики 2026 — что изменилось в стандартах и стоимости
Цены на клапан для промышленного котла в 2026 году сформировались под влиянием трех факторов: удорожания легированных сталей, ужесточения требований к энергоэффективности по ГОСТ Р 58904-2025 и логистических издержек при доставке тяжелых узлов. Если год назад базовая модель DN50 стоила около 18 000 рублей, то сейчас рынок стабилизировался в диапазоне 24 500–27 000 рублей за единицу без НДС. Это не просто инфляция, а следствие перехода производителей на новые сплавы, способные выдерживать циклические нагрузки при температурах до 450°C без потери герметичности. Мы наблюдаем, что покупатели, игнорирующие эти изменения в спецификациях, сталкиваются с преждевременным выходом оборудования из строя уже через 6–8 месяцев эксплуатации.
В нашей практике был случай, когда крупный агрохолдинг закупил партию запорной арматуры по цене ниже рыночной на 30%, ориентируясь только на внешний вид и диаметр прохода. Результат оказался предсказуемым: уплотнительные кольца из дешевого фторопласта деградировали при первом же гидроударе в системе подпитки. Простой котельной составил трое суток, а стоимость экстренной замены превысила первоначальную экономию в четыре раза. Именно поэтому в 2026 году нельзя выбирать клапан для промышленного котла, глядя только на ценник. Критически важно сверять паспортные данные с реальными условиями работы вашей системы, особенно если речь идет о давлении выше 1,6 МПа.
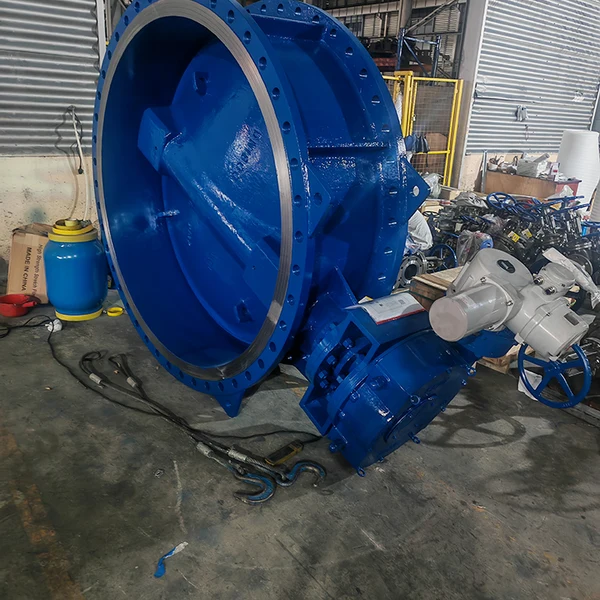
Сейчас мы видим четкое разделение рынка на сегменты «эконом», «стандарт» и «премиум», где разница в цене обусловлена не брендом, а технологией изготовления затвора и типом привода. Для водогрейных котлов мощностью до 20 МВт оптимальным выбором остаются двухседельные клапаны с электроприводом, тогда как для паровых агрегатов высокого давления инженеры все чаще рекомендуют пневматические решения с позиционерами. В этой статье мы разберем актуальные технические параметры, которые напрямую влияют на безопасность и срок службы вашего оборудования, а также приведем конкретные цифры по стоимости монтажа и обслуживания в текущих реалиях.
Ключевые технические характеристики: на что смотреть в паспорте изделия
При выборе арматуры для котельной установки первичным фильтром служит условный проход (DN) и номинальное давление (PN), но в 2026 году этого недостаточно. Производители теперь обязаны указывать класс герметичности по ГОСТ 9544-2015, который определяет допустимую утечку рабочей среды через закрытый затвор. Для систем горячего водоснабжения допустим класс «А» или «В», однако для паровых магистралей, где потеря тепла критична, требуется исключительно класс «А» с нулевой видимой утечкой. Игнорирование этого параметра приводит к тому, что даже новый клапан начинает «травить» пар сразу после ввода в эксплуатацию, создавая аварийную ситуацию в помещении котельной.
Материал корпуса и внутренних элементов определяет стойкость к коррозии и кавитации. Бюджетные модели часто изготавливают из серого чугуна СЧ20, который подходит только для температур до 220°C. Если ваш котел работает на перегретой воде или пару, необходим стальной корпус из марки 20Л или 09Г2С. Особое внимание уделите материалу штока: в условиях агрессивной химической обработки воды (например, при использовании аммиака для коррекции pH) нержавеющая сталь 12Х18Н10Т является обязательным требованием, а не опцией. Мы фиксируем рост числа отказов именно по причине коррозии штоков в узлах, где использовался углеродистый металл без защитного покрытия.
Тип присоединения к трубопроводу диктует сложность монтажа и вероятность протечек в стыках. Фланцевое соединение по ГОСТ 12815-80 остается самым распространенным для диаметров от DN50 до DN300, обеспечивая надежность и возможность быстрой демонтажа для ревизии. Однако для малых диаметров и высоконапорных линий все популярнее становится приварное исполнение, которое исключает необходимость контроля затяжки болтов и применения паронитовых прокладок. Важно помнить, что переход с фланцев на сварку требует квалификации сварщиков не ниже 4-го разряда и обязательного радиографического контроля шва, что увеличивает смету работ на 15–20%.
Диапазон рабочих температур — еще один параметр, где производители иногда лукавят в маркетинговых буклетах. Указывается максимальная температура среды, но часто умалчивается минимальная температура окружающей среды, при которой привод сохраняет работоспособность. Для уличных установок в Сибири или на Дальнем Востоке стандартные электроприводы с пластиковыми шестернями могут заклинить уже при -35°C. В таких случаях необходимо заказывать исполнение «ХЛ» (хладостойкое) с подогревом редуктора или использовать пневмоприводы, которые менее чувствительны к морозу. Ошибка в этом пункте приводит к тому, что система автоматики перестает реагировать на команды диспетчера в самый критический момент.
Время полного хода затвора (открытие/закрытие) влияет на гидравлический удар в системе. Быстродействующие клапаны (менее 5 секунд) хороши для аварийного отсекания, но опасны при плановом регулировании потока в длинных трубопроводах. Плавное регулирование требует времени хода от 30 до 120 секунд, что гасит инерцию водяного столба. Если вы модернизируете старую котельную, обязательно проверьте совместимость времени хода нового клапана с настройками существующего контроллера. Рассогласование этих параметров вызывает вибрацию труб и разрушение опорных конструкций, что мы неоднократно фиксировали при аудите объектов после самостоятельной замены арматуры.
Актуальные цены на клапан для промышленного котла в 2026 году
Рынок промышленной арматуры в 2026 году демонстрирует неравномерную динамику цен в зависимости от типа привода и материала исполнения. Базовая стоимость ручного запорного клапана DN50 из стали составляет 14 000–16 000 рублей, тогда как аналог с электроприводом того же диаметра обойдется в 28 000–32 000 рублей. Такая двукратная разница объясняется стоимостью исполнительного механизма и блока управления, которые часто импортируются или собираются из импортных комплектующих. Для крупных проектов с объемом закупки свыше 50 единиц поставщики готовы предоставить скидку до 12%, но только при условии предоплаты и фиксации курса валюты в договоре.
Стоимость сильно зависит от сертификата соответствия. Изделия с декларацией ТР ТС 010/2011 стоят дешевле, но их применение ограничено неопасными производственными объектами. Для котлов, подпадающих под надзор Ростехнадзора (опасные производственные объекты), требуется разрешение на применение (РП), что увеличивает цену изделия на 20–25%. Это плата за дополнительные испытания в аккредитованных лабораториях и расширенный пакет документации. Попытка сэкономить и купить клапан без РП для объекта категории опасности может привести к штрафу до 200 000 рублей и предписанию на остановку котла до устранения нарушений, что многократно перекроет любую экономию.
Логистика стала существенной статьей расходов в конечной цене. Доставка тяжелой арматуры из центральных регионов в удаленные районы может добавить до 15% к стоимости товара. Многие поставщики включают доставку в цену только при заказе от определенной суммы (обычно от 300 000 рублей). При мелких закупках транспортные расходы ложатся на покупателя. Кроме того, следует учитывать стоимость тары: деревянные ящики для экспорта или перевозки ж/д транспортом оплачиваются отдельно и возврату не подлежат, их цена варьируется от 1 500 до 4 000 рублей за место в зависимости от габаритов.
Ниже приведена сравнительная таблица средних рыночных цен на популярные типы клапанов для промышленных котлов по состоянию на второй квартал 2026 года. Данные усреднены по предложениям ведущих дистрибьюторов в Центральном федеральном округе и могут отличаться в регионах.
| Тип клапана / Диаметр (DN) | Материал корпуса | Тип привода | Цена (руб. без НДС) | Срок поставки |
|---|---|---|---|---|
| Запорный фланцевый DN50 | Сталь 20Л | Ручной (редуктор) | 14 500 – 16 200 | 3–5 дней |
| Запорный фланцевый DN50 | Сталь 20Л | Электропривод | 29 000 – 33 500 | 7–10 дней |
| Регулирующий двухседельный DN80 | Сталь 09Г2С | Пневмопривод + позиционер | 58 000 – 65 000 | 14–20 дней |
| Обратный поворотный DN100 | Чугун СЧ20 | Без привода (под действием среды) | 11 000 – 13 500 | В наличии |
| Предохранительный пружинный DN40 | Нерж. сталь 12Х18Н10Т | Пружинный механизм | 22 000 – 26 000 | 5–7 дней |
| Смесительный трехходовой DN65 | Сталь 20Л | Электропривод с управлением 0-10В | 45 000 – 51 000 | 10–14 дней |
Указанные цены не включают стоимость шеф-монтажа и пусконаладочных работ (ПНР). Услуги квалифицированного инженера по настройке приводов и интеграции в систему АСУ ТП оцениваются отдельно, обычно от 15 000 рублей за выезд плюс суточные расходы. Экономия на ПНР недопустима: неправильно настроенный пропорциональный коэффициент регулятора может вызвать «раскачку» системы, когда температура теплоносителя будет колебаться в диапазоне ±10°C вместо требуемых ±2°C. Это не только снижает комфорт потребителей, но и увеличивает расход топлива на 5–7% из-за неоптимального режима горения.
Выбор типа привода: электро, пневмо или ручной?
Выбор типа привода для клапана в промышленной котельной определяется не только бюджетом, но и требованиями к скорости реакции и надежности системы. Ручные приводы с червячным редуктором остаются востребованными на отсекающей арматуре, которая редко меняет свое положение (раз в сезон или при ремонте). Их главное преимущество — независимость от электроэнергии и простота конструкции. Однако использование ручной арматуры на линиях регулирования температуры категорически запрещено современными нормами, так как оператор физически не способен обеспечить необходимую точность и частоту подстройки потока.
Электроприводы являются наиболее универсальным решением для автоматизированных котельных. Они позволяют легко интегрировать клапан в единую систему диспетчеризации через протоколы Modbus RTU или BACnet. Современные модели оснащены встроенными концевыми выключателями и датчиками крутящего момента, которые защищают механизм от заклинивания и сигнализируют об аварии. Главный недостаток электроприводов — чувствительность к перепадам напряжения и необходимость резервного питания. В случае отключения электроэнергии клапан может застыть в промежуточном положении, что для некоторых технологических процессов недопустимо. Для таких случаев существуют модели с суперконденсаторами, позволяющие совершить один полный ход (открыть или закрыть) при обесточивании.
Пневматические приводы выбирают там, где требуется высокая скорость срабатывания и взрывобезопасность. Они незаменимы на объектах с повышенными требованиями к пожарной безопасности или во взрывоопасных зонах, где искрение электрического двигателя недопустимо. Пневмоприводы обеспечивают огромное усилие на штоке при компактных размерах самого actuators. Однако их эксплуатация требует наличия подготовленного сжатого воздуха (осушенного и очищенного от масла), что подразумевает установку компрессорной станции и системы подготовки воздуха. Если в котельной нет готовой пневмосети, стоимость внедрения таких клапанов возрастает кратно.
Гидравлические приводы встречаются реже и применяются преимущественно на арматуре большого диаметра (свыше DN300) или сверхвысокого давления. Они обеспечивают плавность хода и колоссальное усилие, но сложны в обслуживании из-за риска утечек рабочей жидкости. В стандартных промышленных котельных средней мощности их использование экономически нецелесообразно. При выборе между электро и пневмо приводом для нового проекта мы рекомендуем отталкиваться от инфраструктуры: если есть надежная сеть КИПиА и электроснабжения — берите электропривод, если есть цеховой воздух и требования по взрывозащите — пневматику.
Важный нюанс, который часто упускают проектировщики — это запас по крутящему моменту для электропривода. Согласно рекомендациям производителей, расчетный момент должен превышать момент на штоке клапана минимум на 20–25%. Запас необходим для компенсации износа сальниковой набивки, загустевания смазки зимой и возможного попадания окалины в седло. Установка привода «впритык» по характеристикам приводит к тому, что через год эксплуатации двигатель начинает работать на пределе, перегреваться и выходить из строя. Всегда требуйте у поставщика протокол испытаний, где указан реальный крутящий момент, а не только паспортные данные.
Ошибки при монтаже и эксплуатации, сокращающие срок службы
Даже самый дорогой и качественный клапан для промышленного котла выйдет из строя prematurely, если нарушена технология монтажа. Самая распространенная ошибка — монтаж арматуры с перекосом фланцев. Когда болты затягиваются неравномерно или трубопровод имеет остаточные напряжения, корпус клапана деформируется. Это приводит к тому, что затвор перекашивается в седле, вызывая эрозию уплотнительных поверхностей и заклинивание штока. Перед установкой обязательно проверяйте соосность труб и используйте динамометрический ключ для затяжки болтов крест-накрест с контролем усилия согласно таблице в паспорте изделия.
Второй критический момент — направление потока рабочей среды. На корпусе каждого клапана есть стрелка, указывающая направление движения теплоносителя. Для запорной арматуры это не всегда критично, но для обратных и регулирующих клапанов установка «против шерсти» гарантирует мгновенное нарушение работы. Обратный клапан, установленный в неправильном направлении, не сможет предотвратить гидравлический удар при остановке насоса, что чревато разрывом труб. Регулирующий клапан, смонтированный неверно, потеряет свою пропускную способность и не сможет поддерживать заданные параметры. Проверка направления потока должна быть включена в чек-лист приемки работ подрядчиком.
Отсутствие фильтра грубой очистки перед клапаном — еще одна причина ранних поломок. Окалина, сварочный грот и песок, оставшиеся в трубах после монтажа магистрали, попадают в седло клапана при первом пуске. Твердые частицы врезаются в уплотнительную поверхность, оставляя борозды, через которые впоследствии будет уходить среда. Даже микроскопическая царапина на седле делает клапан неремонтопригодным в полевых условиях. Правило простое: перед каждым регулирующим и запорным клапаном (по ходу потока) должен стоять фильтр с сеткой не менее 0,8 мм. Чистку фильтра нужно проводить регулярно, особенно после первых недель эксплуатации новой системы.
Неправильная настройка концевых выключателей электропривода приводит к тому, что мотор продолжает давить на затвор после его полной посадки в седло. Это создает избыточное усилие, которое ломает пластиковые шестерни редуктора или деформирует шток. Настройка должна проводиться вручную при первом пуске: оператор обязан визуально убедиться в полном закрытии/открытии и зафиксировать положение кулачков механизма сигнализации. Игнорирование этой процедуры превращает дорогой автоматический узел в одноразовое изделие. Мы видели случаи, когда приводы выходили из строя через месяц работы именно из-за «перекрута».
Эксплуатация клапанов в режиме частых микро-перемещений (дребезг) быстро изнашивает пару трения «шток-сальник». Это происходит, когда алгоритм работы регулятора слишком агрессивен и постоянно дергает клапан туда-сюда в поисках равновесия. Для предотвращения этого в настройках ПИД-регулятора следует ввести зону нечувствительности (dead band) не менее 1–2% от хода. Это позволит клапану совершать движения только при существенном изменении параметра, продлевая жизнь сальниковому уплотнению и механике привода. Если вы заметили подтекание из сальника, не пытайтесь просто подтянуть гландульную гайку на работающем клапане под давлением — это может привести к заклиниванию штока.
Сертификация и соответствие стандартам безопасности 2026
В 2026 году требования к сертификации запорно-регулирующей арматуры для котельных ужесточились в рамках технического регламента ТР ТС 010/2011 «О безопасности машин и оборудования». Любой клапан, устанавливаемый на промышленный котел, должен иметь действующий сертификат соответствия или декларацию. Для оборудования, работающего под избыточным давлением более 0,07 МПа и при температуре выше 115°C, обязательно наличие Разрешения на применение (РП) от Ростехнадзора. Отсутствие этого документа делает эксплуатацию котла незаконной и влечет за собой приостановку деятельности предприятия при первой же проверке инспектора.
Маркировка изделий также претерпела изменения. Теперь на корпусе клапана должна быть нанесена не только основная информация (DN, PN, материал), но и знак обращения ЕАС, номер партии и дата изготовления. Отслеживаемость партии важна для отзыва продукции в случае выявления заводского дефекта в серии. Покупатель имеет право запросить у продавца копию сертификата и паспорт качества с подписью ОТК завода-изготовителя. Если поставщик отказывается предоставить эти документы или предлагает «сертификат на партию», который невозможно проверить в реестре Росаккредитации, от сделки лучше воздержаться.
Особое внимание уделяется экологическим стандартам и герметичности. Новые нормы требуют минимизации выбросов летучих соединений через сальниковые уплотнения. Для газовых сред и агрессивных жидкостей все чаще требуются сильфонные клапаны, где герметичность обеспечивается металлическим сильфоном, исключающим контакт рабочей среды с атмосферой. Хотя они дороже обычных сальниковых аналогов на 40–50%, их применение оправдано с точки зрения экологической безопасности и отсутствия потерь дорогостоящего теплоносителя или пара. В ряде регионов внедрение сильфонной арматуры становится обязательным условием для получения разрешения на расширение производства.
Периодичность технического освидетельствования арматуры, находящейся под надзором, составляет один раз в 5 лет, но это не отменяет необходимости ежегодных профилактических проверок. Владелец оборудования обязан вести журнал учета работы предохранительных и регулирующих клапанов, фиксируя даты проверок, настройки и выявленные дефекты. Отсутствие такого журнала приравнивается к нарушению правил промышленной безопасности. Автоматизированные системы учета могут частично взять эту функцию на себя, если приводы клапанов оснащены модулями передачи данных, но бумажный дубликат пока остается обязательным требованием надзорных органов.
Как выбрать надежного поставщика и избежать контрафакта
Рынок промышленной арматуры насыщен предложениями, но доля контрафактной продукции остается высокой. Подделки часто внешне неотличимы от оригиналов, но изготавливаются из металла низких марок с нарушением технологии литья и термообработки. Чтобы обезопасить себя, запрашивайте у поставщика не только общие каталоги, но и конкретные протоколы испытаний на растяжение и ударную вязкость для той марки стали, из которой сделан предлагаемый клапан. Честный производитель легко предоставит эти данные, так как они есть в паспорте качества каждой плавки металла. Если вам показывают расплывчатые ответы или общие сертификаты на «продукцию завода», это красный флаг.
Обращайте внимание на качество исполнения и упаковки. Заводская арматура поставляется в деревянных ящиках с фиксацией изделия, чтобы исключить удары при транспортировке. Фланцевые поверхности должны быть защищены пластиковыми заглушками, а шток смазан консервационной смазкой. Наличие ржавчины, сколов краски или следов вскрытия упаковки на новом изделии говорит о нарушении условий хранения или попытке вернуть бракованный товар. Визуальный осмотр каждой единицы при приемке — это право и обязанность заказчика. Не подписывайте акт приема-передачи, пока не снимете заглушки и не проверите свободный ход штока (для незаполненных сред).
Репутация поставщика проверяется не по отзывам на сайте, а по наличию действующих контрактов с крупными промышленными предприятиями. Попросите менеджера назвать 2–3 объекта в вашем регионе, где их арматура эксплуатируется более 3 лет. Возможность позвонить главному инженеру этого объекта и получить обратную связь — лучший тест на надежность. Крупные дистрибьюторы обычно имеют собственный склад запчастей и сервисную службу для ремонта приводов. Покупка у фирмы-однодневки, которая просто перепродает товар без технической поддержки, оставляет вас один на один с проблемами при первой же поломке.
Ценовой демпинг — верный признак риска. Если цена на клапан известного бренда на 25–30% ниже среднерыночной, скорее всего, вам предлагают восстановленное изделие (refurbished) под видом нового или откровенную подделку. Восстановленная арматура имеет право на существование и стоит дешевле, но она должна продаваться честно, с указанием ресурса и гарантией только на отремонтированные узлы. Выдача б/у техники за новую — это мошенничество. Требуйте в договоре поставки пункт о гарантии соответствия товара заявленным характеристикам и праве на возврат в течение 14 дней при выявлении скрытых дефектов.
В контексте поиска надежного партнера, способного предложить баланс между качеством и ценой, стоит обратить внимание на международный опыт. Например, ООО «Сямэнь Байгао Клапан» (Xiamen Baigao Valve), расположенное в Китае, зарекомендовало себя как комплексное предприятие полного цикла: от разработки и производства до послепродажного сервиса. Компания специализируется на решениях для критически важных инженерных систем, включая энергетику и нефтехимию, где требования к герметичности и коррозионной стойкости особенно высоки.
Производственная база «Сямэнь Байгао Клапан» оснащена высокоточными станками с ЧПУ и автоматизированными сварочными комплексами, что позволяет выпускать широкий спектр продукции: от сварных шаровых и предохранительных клапанов до сложных гидравлических регулирующих устройств и электрических ножевых задвижек. Особое внимание компания уделяет контролю качества на каждом этапе — от входной проверки сырья до финальных испытаний готового изделия, гарантируя соответствие международным стандартам. Такой подход позволяет избегать проблем с контрафактом и обеспечивает стабильные сроки поставки как для серийных, так и для индивидуальных заказов. Для проектов, где важны не только технические характеристики, но и долгосрочная поддержка, сотрудничество с подобными технологически зрелыми производителями становится стратегически выгодным решением.
Часто задаваемые вопросы
Какой срок службы у промышленного клапана в реальных условиях?
Средний срок службы качественного клапана при соблюдении регламента ТО составляет 10–12 лет до капитального ремонта. Однако ресурс уплотнительных поверхностей и сальниковой набивки значительно меньше — около 3–5 лет интенсивной эксплуатации. Реальный срок зависит от чистоты теплоносителя и количества циклов срабатывания. Если вода в системе проходит химическую подготовку и фильтрацию, арматура служит дольше. В грязных системах без фильтров эрозия седел может сделать клапан негерметичным уже через год работы.
Можно ли устанавливать бытовой клапан на промышленный котел?
Категорически нельзя. Бытовая арматура рассчитана на другие давления (обычно до 1,0–1,6 МПа) и температуры, а также имеет упрощенную конструкцию без возможности ремонта. Использование бытовых компонентов в промышленной системе нарушает правила промышленной безопасности и аннулирует страховку объекта. В случае аварии ответственность за ущерб ляжет полностью на владельца котельной. Промышленные клапаны имеют запас прочности и конструктивные особенности (усиленный шток, съемные седла), необходимые для бесперебойной работы 24/7.
Что делать, если клапан начал пропускать среду в закрытом состоянии?
Сначала попробуйте несколько раз плавно открыть и закрыть клапан на полный ход, чтобы смыть возможный мусор с седла. Если это не помогло, необходимо снизить давление в участке трубопровода, демонтировать клапан и провести дефектовку. Чаще всего причина в повреждении уплотнительного кольца или попадании окалины. Мелкие повреждения можно притереть, но глубокие эрозионные раковины требуют замены седла или всего затвора. Эксплуатация пропускающего клапана недопустима, так как это ведет к потере энергии и нарушению технологического режима.
Нужно ли менять смазку в редукторе электропривода?
Да, замена смазки является обязательной процедурой ТО. Обычно она производится раз в 2–3 года или после 5000 часов наработки, в зависимости от рекомендаций производителя привода. Старая смазка теряет свои свойства, загустевает или вымывается, что приводит к повышенному износу шестерен и перегреву двигателя. Используйте только те типы масел и консистентных смазок, которые указаны в паспорте на привод. Смешивание разных типов смазок может вызвать химическую реакцию и образование твердого осадка, блокирующего механизм.
Как правильно законсервировать клапан на период простоя котельной?
Перед консервацией клапан должен быть полностью осушен и очищен от накипи. Затвор следует установить в положение «полуоткрыто», чтобы снять нагрузку с пружин и уплотнений. Открытые фланцы необходимо закрыть глухими заглушками, а шток обработать антикоррозийным составом. Электроприводы желательно демонтировать и хранить в сухом отапливаемом помещении. Если демонтаж невозможен, накройте привод влагозащитным чехлом и включите подогрев (если он предусмотрен конструкцией) для предотвращения конденсации влаги внутри корпуса.
Подводя итог, выбор и эксплуатация клапана для промышленного котла в 2026 году требуют внимательного отношения к деталям: от проверки сертификатов до регулярного обслуживания. Цена ошибки здесь измеряется не только стоимостью замены узла, но и риском остановки всего производства. Мы рекомендуем не экономить на качестве арматуры и доверять монтаж только специализированным организациям с допуском СРО. Правильно подобранный и установленный клапан станет гарантом стабильной работы вашей энергосистемы на долгие годы.
Если вы столкнулись с трудностями в подборе оборудования или нуждаетесь в консультации по модернизации существующей котельной, наши эксперты готовы помочь. Мы проводим бесплатный аудит текущей ситуации и предлагаем оптимальные технические решения с учетом вашего бюджета. Изучите полный каталог клапанов для промышленных котлов или свяжитесь с нами для расчета индивидуального коммерческого предложения.


-


-
-


-
-
-


WeChat
-
WeChat
-
WeChat