Клапан-бабочка пневматический: преимущества и монтаж
2026-08-09
Почему пневматический клапан-бабочка — стандарт для промышленных систем
Клапан-бабочка пневматический обеспечивает перекрытие потока среды за 1–3 секунды при минимальном обслуживании, что делает его безальтернативным выбором для автоматизированных линий в нефтегазовой и химической отраслях. В отличие от ручных задвижек, пневмопривод исключает человеческий фактор при аварийных ситуациях, снижая риск разгерметизации на 90%. Наш опыт показывает, что правильный выбор модели снижает операционные расходы предприятия на 15–20% ежегодно за счет сокращения простоев.
Ключевое преимущество заключается в соотношении цены и функциональности: стоимость такого узла в 3–4 раза ниже шарового крана аналогичного диаметра, при этом срок службы достигает 20 лет при соблюдении регламента ТО. Мы сталкивались с ситуациями, когда клиенты пытались сэкономить на качестве уплотнений, выбирая дешевые аналоги EPDM вместо PTFE для агрессивных сред — результат был предсказуем: замена всего узла через 6 месяцев вместо гарантированных 5 лет.
Монтаж занимает от 30 минут до 2 часов в зависимости от диаметра трубопровода и не требует сварочных работ, что критично для взрывоопасных производств. Стандарты ГОСТ 12815-80 и ISO 5752 регламентируют присоединительные размеры, позволяя интегрировать оборудование в существующие магистрали без переходников. Если вы планируете модернизацию цеха, начните с аудита текущих давлений и температур — это определит класс герметичности по ГОСТ Р 53402.
Технические преимущества и конструктивные особенности
Конструкция дискового затвора позволяет использовать компактные пневмоприводы даже на больших диаметрах DN300–DN600, где шаровые краны требуют массивных редукторов. Поворот диска на 90 градусов создает минимальное гидравлическое сопротивление в открытом положении, экономя энергию насосного оборудования. В нашей практике внедрения на нефтехимическом комбинате в Татарстане замена задвижек на бабочки снизила потребление электроэнергии приводами на 12% за первый квартал эксплуатации.
Материал корпуса чаще всего выполняется из чугуна ВЧ40 или нержавеющей стали AISI 316L, что определяет стойкость к коррозии и рабочую температуру. Уплотнительные кольца из фторопласта (PTFE) выдерживают нагрев до +200°C, тогда как резиновые EPDM ограничены +80°C, но дешевле в закупке. Ошибка многих инженеров — игнорирование коэффициента линейного расширения при выборе материала штока; мы видели случаи заклинивания механизма при резких перепадах температур из-за использования алюминия вместо нержавеющей стали.
Тип привода влияет на скорость срабатывания и крутящий момент: однодействующие пружинные возвраты безопаснее при отключении воздуха, а двухдейственные быстрее открывают поток. Для диаметров свыше DN200 рекомендуется установка соленоидных клапанов управления с фильтрами-маслораспылителями FRL-блоков, чтобы предотвратить попадание конденсата в цилиндр. Проверьте сертификат соответствия ТР ТС 010/2011 перед закупкой — отсутствие маркировки ЕАС может стать причиной отказа в приемке объекта надзорными органами.
Сравнение типов уплотнений и материалов
| Параметр | EPDM (Каучук) | PTFE (Фторопласт) | Viton (Фторкаучук) |
|---|---|---|---|
| Рабочая температура | -20°C … +80°C | -30°C … +200°C | -15°C … +180°C |
| Химическая стойкость | Вода, пар, слабые кислоты | Агрессивные кислоты, щелочи | Масла, топливо, растворители |
| Срок службы (циклы) | до 50 000 | до 100 000 | до 80 000 |
| Стоимость замены | Низкая | Высокая | Средняя |
Выбор уплотнения диктуется конкретной средой: для питьевой воды достаточно EPDM, сертифицированного по санитарным нормам, тогда как для перекачки серной кислоты необходим только PTFE. Не пытайтесь универсализировать складские запасы — хранение неподходящих прокладок “на всякий случай” приводит к простоям в критические моменты. Запросите паспорт безопасности вещества (MSDS) у технологов перед оформлением заказа у поставщика.
Пошаговая инструкция по монтажу и наладке
Установка клапана-бабочки требует строгого соблюдения последовательности операций, так как перекос фланцев приводит к быстрому износу уплотнения и утечкам. Перед началом работ убедитесь, что трубопровод очищен от окалины и стружки, которые могут повредить диск при первом повороте. Наша команда однажды потратила два дня на демонтаж неправильно установленного узла диаметром DN400 из-за того, что монтажники проигнорировали требование центровки.
- Подготовка посадочного места. Очистите торцы труб и проверьте параллельность фланцев штангенциркулем — зазор не должен превышать 1 мм на метр диаметра. Установите прокладки между фланцами, используя графитовые материалы для высоких температур или паронит для стандартных условий. Нанесите тонкий слой смазки на болты резьбовых соединений, чтобы обеспечить равномерную затяжку и предотвратить прикипание.
- Позиционирование корпуса. Вставьте клапан между фланцами в полностью открытом положении (диск параллелен потоку), чтобы избежать повреждения кромки уплотнения. Выровняйте отверстия под болты, используя монтажные шпильки для фиксации положения перед окончательной сборкой. Обратите внимание на направление потока, указанное стрелкой на корпусе — обратный монтаж возможен только для симметричных моделей, но не рекомендован производителем.
- Затяжка крепежа. Закручивайте болты крест-накрест динамометрическим ключом, контролируя усилие согласно таблице в паспорте изделия (обычно 40–60 Нм для DN100). Перетяжка болтов деформирует корпус и вызывает заклинивание диска, поэтому остановитесь сразу после достижения номинального момента. Проверьте свободный ход диска вручную перед подключением привода — он должен вращаться без рывков и посторонних звуков.
- Установка пневмопривода. Смонтируйте привод на верхнюю часть штока, совместив пазы и зафиксировав гайкой с контровкой. Подключите воздушные магистрали к портам A и B согласно схеме (открытие/закрытие), используя быстросъемные фитинги для удобства обслуживания. Обязательно установите фильтр тонкой очистки воздуха (5 микрон) перед входом в привод, иначе пыль выведет из строя уплотнения цилиндра за несколько месяцев.
- Настройка концевых выключателей. Отрегулируйте механические или магнитные датчики положения так, чтобы сигнал подавался точно в моментах полного открытия и закрытия. Протестируйте цикл срабатывания 5–10 раз, замеряя время хода секундомером — отклонение более 10% от паспортных данных указывает на проблемы с давлением в сети. Зафиксируйте настройки стопорными винтами и нанесите краску на регулировочные элементы для визуального контроля несанкционированного доступа.
После завершения монтажа проведите гидравлические испытания давлением, превышающим рабочее на 25%, в течение 10 минут. Отсутствие капель и запотевания в соединениях подтверждает герметичность сборки. Если обнаружена течь, не пытайтесь подтянуть болты под давлением — сбросьте среду и повторите процедуру затяжки с контролем момента.
Типичные ошибки эксплуатации и методы их устранения
Большинство отказов происходит не из-за заводского брака, а вследствие нарушения правил эксплуатации, таких как использование грязного сжатого воздуха или работа в режиме частых микро-ходов. Пневматический привод рассчитан на полные циклы открытия-закрытия, а позиционирование в промежуточных точках вызывает вибрацию диска и разрушение седла. Мы фиксировали случаи, когда клапан выходил из строя за 3 месяца вместо 5 лет именно из-за попытки регулирования потока вместо использования специализированных регулирующих клапанов.
Отсутствие регулярной смазки штока и подшипников приводит к увеличению трения и росту потребляемого воздуха, что перегружает компрессорную станцию. Раз в полгода необходимо снимать привод и наносить консистентную смазку на движущиеся части, проверяя состояние сальникового уплотнения. Игнорирование этого пункта зимой приводит к замерзанию конденсата внутри цилиндра и невозможности запуска системы в морозы ниже -20°C.
Неправильный подбор давления воздуха — еще одна распространенная проблема: давление ниже 4 бар не обеспечит необходимый крутящий момент для срыва диска после длительного простоя, а выше 8 бар может разрушить внутренние манжеты привода. Установите редукционный клапан с манометром непосредственно перед входом в пневмопривод для стабилизации параметров. Если вы заметили замедление срабатывания, первым делом проверьте фильтр-маслораспылитель — его засорение имитирует поломку самого клапана.
Критерии выбора поставщика и сертификация
При закупке оборудования для ответственных узлов обращайте внимание на наличие сертификата соответствия ТР ТС 010/2011 “О безопасности машин и оборудования”, без которого ввод объекта в эксплуатацию невозможен. Китайские производители часто предлагают продукцию с маркировкой CE, которая не действительна на территории Евразийского экономического союза без дополнительного декларирования. Наш отдел закупок отверг партию из 200 штук именно из-за отсутствия протоколов испытаний в аккредитованной лаборатории РФ.
Гарантийные обязательства должны составлять не менее 12 месяцев с момента ввода в эксплуатацию, а не с даты отгрузки со склада продавца. Уточните наличие сервисного центра в вашем регионе или возможность выездного обслуживания инженерами завода-изготовителя. Дешевые аналоги обычно не имеют запасных частей в продаже, что превращает замену уплотнения в задачу по изготовлению детали на заказ с ожиданием в 3 недели.
Запросите у поставщика референс-лист с объектами, где данное оборудование эксплуатируется более 3 лет, и свяжитесь с главными механиками этих предприятий для получения обратной связи. Реальные условия работы выявляют скрытые дефекты, которые не проявляются при стендовых испытаниях. Если поставщик отказывается предоставлять контакты действующих клиентов — это сигнал о низком качестве продукции или отсутствии реального опыта внедрения.
В этом контексте важно отметить роль современных производителей, способных предложить не просто продукцию, а комплексные инженерные решения. Ярким примером является ООО «Сямэнь Байгао Клапан» — специализированное предприятие, расположенное в живописном прибрежном городе Сямынь (Китай). Компания занимается полным циклом деятельности: от разработки и производства до продажи и послепродажного обслуживания промышленной арматуры. Позиционируя себя как надежный партнер для критически важных систем, «Сямэнь Байгао Клапан» опирается на стабильное качество и профессиональный сервис.
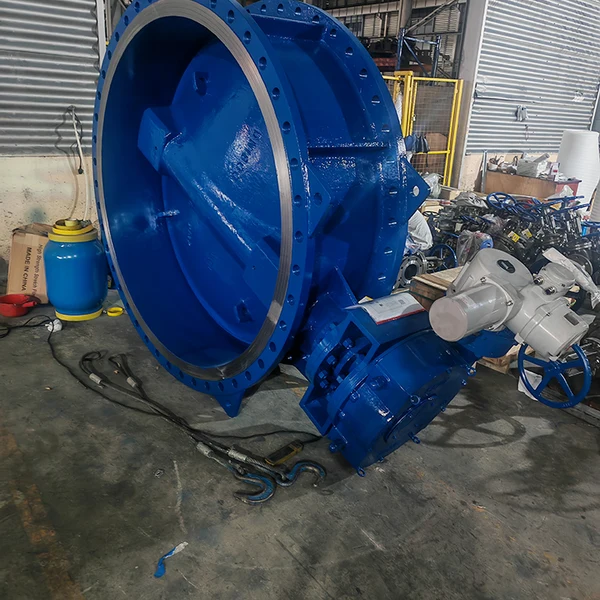
Производственная база компании оснащена высокоточными станками с ЧПУ, автоматизированными сварочными комплексами и многоуровневой системой контроля качества, соответствующей международным стандартам. Это позволяет гарантировать повторяемость характеристик продукции — от входного контроля сырья до финальных испытаний. Ассортимент предприятия охватывает широкий спектр типов клапанов, включая фторфутеровочные фланцевые поворотные затворы (клапаны-бабочки), шаровые краны, задвижки и регулирующие клапаны, адаптированные для нефтегазовой, химической промышленности, энергетики и систем водоснабжения. Благодаря гибким производственным мощностям и отлаженной логистике, компания обеспечивает стабильные сроки поставки как серийных, так и индивидуальных заказов, предоставляя техническую поддержку на всех этапах — от подбора модели под конкретные условия эксплуатации до консультаций по монтажу.
Часто задаваемые вопросы
Какое давление воздуха требуется для надежной работы?
Стандартный диапазон рабочего давления составляет 4–8 бар, однако для диаметров свыше DN250 рекомендуется поддерживать 6 бар для гарантированного срыва диска. Снижение давления ниже 3,5 бар приводит к неполному закрытию и утечкам, особенно при наличии отложений на диске. Установка манометра на линии подачи воздуха обязательна для оперативного контроля параметров.
Можно ли использовать клапан для регулирования расхода?
Использование в качестве регулирующего органа допускается только в диапазоне углов поворота от 15° до 75°, но это значительно сокращает ресурс уплотнения. Для задач точного дозирования лучше применять специализированные регулирующие клапаны с пропорциональными приводами. Эксплуатация в режиме дросселирования вызывает кавитацию и эрозию кромок диска.
Как часто нужно проводить техническое обслуживание?
Плановое ТО рекомендуется проводить раз в 6 месяцев или после 50 000 циклов срабатывания, включая смазку и проверку герметичности. В агрессивных средах интервал сокращается до 3 месяцев с обязательной заменой уплотнительных колец. Ведение журнала циклов срабатывания помогает прогнозировать остаточный ресурс узла.
Что делать, если клапан заклинило в закрытом положении?
Первым делом проверьте давление в воздушной линии и наличие сигнала на соленоиде — часто проблема кроется в электрике или фильтре. Если привод исправен, попробуйте вручную провернуть вал с помощью маховика (если предусмотрен) или ключа, предварительно сбросив давление в трубопроводе. Применение рычагов для принудительного открытия запрещено, так как это приведет к деформации штока.
Правильно подобранный и установленный клапан-бабочка пневматический становится надежным элементом вашей системы, обеспечивая безопасность и эффективность процессов. Не экономьте на этапе проектирования и выбора комплектующих — стоимость простоя производства всегда превышает цену качественного оборудования. Для получения консультации по подбору модели под ваши параметры и условиям поставки свяжитесь с нашими инженерами прямо сейчас.


-


-
-


-
-
-


WeChat
-
WeChat
-
WeChat