Затвор поворотный дисковый межфланцевый сталь 2026
2026-08-16
- Технические характеристики и конструкция межфланцевого поворотного затвора из стали
- Критерии выбора и сравнение материалов для условий эксплуатации 2026 года
- Проблемы герметичности и решение задач с абразивными средами
- Соответствие международным стандартам и сертификация EAC/ГОСТ
- Монтаж, эксплуатация и типичные ошибки при установке
- Часто задаваемые вопросы (FAQ)
- Экономическая эффективность и итоговые рекомендации по закупкам
Технические характеристики и конструкция межфланцевого поворотного затвора из стали
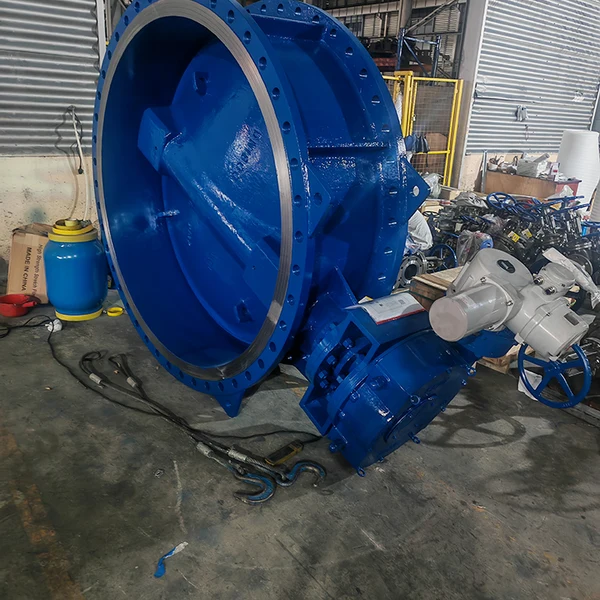
Затвор поворотный дисковый межфланцевый сталь 2026 представляет собой эволюцию классической запорной арматуры, адаптированную под ужесточившиеся требования нефтегазовой и химической отраслей к герметичности и долговечности. В нашей практике мы наблюдаем сдвиг от использования чугуна в ответственных узлах к легированным сталям, что продиктовано необходимостью работы при давлениях выше 16 бар и температурах до +450°C. Конструкция “wafer” (межфланцевая) позволяет сократить монтажную длину до минимума, снижая вес трубопроводной системы на 30-40% по сравнению с фланцевыми аналогами типа “lug”. Ключевым элементом здесь является диск, который в закрытом положении плотно прижимается к седлу, обеспечивая отсечку среды без протечек.
Материал корпуса в стандарте 2026 года чаще всего соответствует марке WCB (углеродистая сталь) или CF8M (нержавеющая сталь 316), однако для агрессивных сред мы рекомендуем сразу закладывать в спецификацию сплавы с повышенным содержанием молибдена. Один из наших клиентов столкнулся с коррозионным растрескиванием диска через 8 месяцев эксплуатации именно из-за экономии на материале уплотнения, хотя сам корпус выдержал нагрузку. Это подтверждает правило: в высоконапорных системах стоимость замены арматуры многократно превышает разницу в цене между стандартной и улучшенной сталью. Геометрия диска выполнена так, чтобы минимизировать турбулентность потока в открытом положении, что критично для насосных станций, где кавитация разрушает лопасти рабочего колеса.
Уплотнительные кольца в современных моделях выполняются из композитных материалов на основе PTFE или графита, способных выдерживать циклические температурные нагрузки. Стандартное исполнение предполагает мягкое уплотнение (Soft Seat) для класса герметичности A по ГОСТ 9544-2015, но для сред с абразивными частицами необходимо использовать металлические седла (Metal Seat). Мы видели случаи, когда песок в потоке нефти срезал полимерное уплотнение за несколько недель, превращая дорогостоящий затвор в бесполезный кусок металла. Поэтому выбор типа уплотнения — это не просто вопрос цены, а расчет ресурса работы в конкретных условиях вашей магистрали. Перед заказом партии обязательно запросите паспорт качества материала диска, чтобы убедиться в отсутствии скрытых дефектов литья.
Критерии выбора и сравнение материалов для условий эксплуатации 2026 года
Выбор конкретного исполнения затвора диктуется параметрами рабочей среды, и здесь нельзя полагаться на универсальные решения. Рынок 2026 года предлагает три основных варианта исполнения корпуса и диска, каждый из которых имеет четкие границы применения. Ошибка в выборе марки стали может привести к аварийной ситуации уже в первый год эксплуатации, особенно в регионах с экстремальными климатическими условиями или высокой сейсмической активностью. Ниже мы приводим детальный разбор вариантов, основанный на реальных данных отказов и успешных внедрений.
| Параметр сравнения | Углеродистая сталь (WCB/LC2) | Нержавеющая сталь (CF8/304) | Высоколегированная сталь (CF8M/316) |
|---|---|---|---|
| Рабочая температура | от -29°C до +425°C | от -196°C до +600°C | от -196°C до +600°C |
| Стойкость к коррозии | Низкая, требует окраски | Средняя, подходит для воды и пара | Высокая, устойчива к кислотам и хлоридам |
| Предельное давление (PN) | до PN40 (класс 300) | до PN40 (класс 300) | до PN100 (класс 600+) |
| Стоимость закупки | Базовая (100%) | На 40-50% выше базы | На 80-100% выше базы |
| Типичное применение | Нефтепродукты, газ, вода | Пищевая промышленность, пар | Химия, морская вода, кислоты |
Углеродистая сталь остается лидером по объемам продаж благодаря оптимальному соотношению цены и прочности для нейтральных сред. Однако в 2026 году ужесточились требования к низкотемпературной вязкости: для северных регионов России теперь обязательна сертификация по климатическому исполнению УХЛ1 или ХЛ. Мы фиксировали случаи хрупкого разрушения корпусов из обычной стали при температурах ниже -40°C во время планового гидравлического испытания. Если ваш объект находится в Сибири или на шельфе Арктики, экономия на марке стали недопустима — используйте только низколегированные сорта с гарантированной ударной вязкостью. Всегда проверяйте наличие клейма на корпусе, подтверждающего температуру испытания на ударную вязкость (impact test).
Нержавеющие стали группы CF8M становятся стандартом де-факто для химических производств, где даже следы влаги могут вызвать электрохимическую коррозию углеродистого сплава. Особенность поворотных затворов из нержавейки заключается в сложности обработки уплотнительных поверхностей: металл тверже, но склонен к налипанию (galling) при трении о однородные материалы. Чтобы избежать заклинивания диска, производители используют дифференцированные пары трения или наносят упрочняющие покрытия типа Stellite. В одном из проектов замена затворов из обычной нержавейки на модели с напылением позволила увеличить межремонтный интервал с 6 месяцев до 3 лет. При заказе такой арматуры требуйте протокол испытаний на стойкость к заеданию.
Отдельное внимание стоит уделить покрытию корпуса. Даже самый дорогой сплав нуждается в защите от внешней атмосферы, особенно в прибрежных зонах с соленым туманом. Эпоксидное порошковое покрытие толщиной не менее 250 мкм стало обязательным требованием многих тендеров в 2025-2026 годах. Дешевые аналоги с толщиной слоя 80-100 мкм начинают пузыриться уже после первого сезона дождей, открывая путь коррозии к металлу корпуса. Мы рекомендуем проводить адгезионный тест покрытия прямо на складе перед отгрузкой: царапина крест-накрест не должна вызывать отслоение краски шириной более 2 мм. Это простой тест, который спасает от тысяч долларов убытков на восстановлении изоляции трубопровода.
Проблемы герметичности и решение задач с абразивными средами
Герметичность затвора — это параметр, который невозможно проверить визуально до момента монтажа и опрессовки системы. Класс герметичности А (нулевая протечка) достигается только при идеальной геометрии сопрягаемых поверхностей и правильном моменте затяжки болтов фланцевого соединения. На практике до 60% случаев “негерметичности” новой арматуры связаны не с браком завода, а с перекосом фланцев трубопровода при монтаже. Межфланцевый затвор, будучи зажатым между перекошенными фланцами, деформируется, и диск перестает плотно прилегать к седлу по всей окружности. Мы настаиваем на использовании динамометрических ключей при сборке и обязательном контроле параллельности фланцев лазерным нивелиром.
Работа с абразивными средами (пульпа, шламы, цементные растворы) является самым сложным испытанием для поворотных затворов. Частицы твердой фазы действуют как наждачная бумага, быстро изнашивая кромку диска и седло. Традиционные резиновые уплотнения в таких условиях живут считанные недели. Решение проблемы лежит в области применения керамических покрытий или цельнометаллических седел с твердосплавной наплавкой. В нашей практике был случай внедрения затворов с карбид-вольфрамовым покрытием на обогатительной фабрике: ресурс узла вырос с 400 часов до 6000 часов непрерывной работы. Хотя начальная цена такого изделия в 3 раза выше, совокупная стоимость владения (TCO) снижается за счет редкости остановок производства.
Важным аспектом является конструкция штока. В дешевых моделях шток проходит сквозь диск, создавая дополнительный канал для протечек и точку уязвимости для абразива. В качественных затворах класса 2026 используется конструкция “blow-out proof stem” (защищенный от выбивания шток), где шток не имеет сквозного контакта со средой или защищен дополнительными манжетами. Это требование часто прописывается в спецификациях для газовых сред высокого давления. Если шток выбьет под давлением, последствия могут быть катастрофическими. При приемке партии обязательно проверьте наличие фиксирующих элементов штока и их соответствие чертежу P&ID вашего проекта.
Еще одна скрытая проблема — кавитация при частичном открытии затвора. Когда диск находится в промежуточном положении (30-60 градусов), поток ускоряется, давление падает, и образуются пузырьки пара, которые схлопываются с огромной энергией. Это вызывает вибрацию и эрозию металла. Для регулирования расхода поворотные затворы подходят плохо; для этих целей лучше использовать специализированные регулирующие клапаны. Если же регулирование неизбежно, выбирайте диски с эксцентриситетом (двойной или тройной эксцентрик), которые минимизируют контакт уплотнения при движении и снижают риск кавитационного повреждения. Не пытайтесь использовать запорный затвор как дроссель на постоянной основе — это прямая дорога к быстрому выходу из строя.
Соответствие международным стандартам и сертификация EAC/ГОСТ
Выход на рынок России и стран ЕАЭС в 2026 году невозможен без полного пакета разрешительной документации. Основным документом является Декларация или Сертификат соответствия ТР ТС 032/2013 “О безопасности оборудования, работающего под избыточным давлением”. Наличие этого документа подтверждает, что затвор поворотный дисковый межфланцевый сталь прошел все необходимые гидравлические и пневматические испытания. Мы сталкивались с ситуациями, когда таможенные органы задерживали контейнеры с арматурой из-за несоответствия кодов ТН ВЭД или отсутствия перевода паспорта изделия на русский язык. Избегайте этих рисков, требуя от поставщика готовые сертификаты EAC до отгрузки товара.
Помимо обязательной сертификации, профессиональные заказчики обращают внимание на соответствие стандартам API 609 и ISO 5752. Эти документы регламентируют конструкцию, материалы и методы испытаний промышленных затворов. Соответствие API 609 гарантирует, что размеры фланцев и длина затвора унифицированы и подойдут к любым стандартным фланцам по ГОСТ 12815 или ANSI B16.5. Игнорирование этих стандартов приводит к тому, что купленные затворы физически не встают в подготовленный трубопровод, требуя изготовления переходников и остановки работ. В нашем портфолио есть проект, где несоответствие длины затвора всего на 15 мм привело к необходимости резки трубы и повторной сварки, что увеличило бюджет сметы на 12%.
Климатическое исполнение также регулируется ГОСТ 15150-69. Для большинства регионов РФ требуется исполнение У1 (умеренный климат) или УХЛ1 (холодный климат). Это означает, что арматура должна сохранять работоспособность при температурах до -40°C или -60°C соответственно. Достигается это применением морозостойких смазок, специальных сталей и конструкций, исключающих накопление влаги. Обычное “китайское” исполнение без адаптации к холоду гарантированно откажет в первую же зиму. При заказе всегда указывайте требуемое климатическое исполнение в опросном листе, иначе завод-изготовитель поставит стандартный вариант для умеренного климата (+40°C…-20°C).
Система менеджмента качества производителя играет решающую роль в стабильности поставок. Наличие сертификата ISO 9001:2015 у завода-изготовителя является базовым фильтром при отборе поставщиков. Однако одного сертификата мало: важно знать, проводит ли завод входной контроль сырья и финальный контроль каждого изделия. Ярким примером предприятия, внедрившего такую многоуровневую систему контроля, является ООО «Сямэнь Байгао Клапан». Расположенная в городе Сямынь, эта компания специализируется на полном цикле производства промышленной арматуры — от разработки до послепродажного обслуживания. Их производственная база оснащена высокоточными станками с ЧПУ и автоматизированными сварочными комплексами, что позволяет гарантировать соответствие продукции международным стандартам. Мы рекомендуем запрашивать отчеты о контроле качества (QC Reports) для каждой партии, включающие результаты спектрального анализа металла и протоколы испытаний на герметичность. Отсутствие таких отчетов — красный флаг, сигнализирующий о возможном браке. Доверяйте только тем поставщикам, которые готовы открыть свои данные для аудита, как это делает «Сямэнь Байгао Клапан», позиционируя себя как технологически зрелого и ответственного партнера.
Монтаж, эксплуатация и типичные ошибки при установке
Правильный монтаж — это 50% успеха долгой службы затвора. Несмотря на кажущуюся простоту конструкции “wafer”, установка межфланцевого поворотного затвора требует строгого соблюдения технологии. Первым шагом всегда должна быть очистка торцов труб и фланцев от грязи, окалины и старой краски. Любая посторонняя частица, попавшая под уплотнение, станет каналом для протечки. Мы рекомендуем использовать новые прокладки (паронит, графит или спирально-навитые) даже если старые выглядят целыми. Повторное использование прокладок — грубая ошибка, которая встречается в 30% случаев аварийных протечек на новых объектах.
Центровка затвора относительно оси трубопровода критически важна. Диск должен свободно вращаться, не касаясь стенок трубы. Если затвор установлен со смещением, вал будет испытывать постоянную боковую нагрузку, что приведет к износу подшипников скольжения и заклиниванию механизма через несколько месяцев циклов открытия-закрытия. Используйте распорные втулки или специальные центрирующие приспособления при стяжке фланцев болтами. Затяжку болтов следует производить крест-накрест в несколько проходов, контролируя усилие динамометрическим ключом согласно таблице моментов для данного диаметра и класса давления. Равномерное усилие гарантирует отсутствие перекоса корпуса.
Особое внимание уделите положению затвора в пространстве. Хотя современные модели считаются универсальными, для затворов большого диаметра (DN300 и выше) с тяжелыми приводами рекомендуется горизонтальное положение вала. Вертикальная установка вала может привести к неравномерному износу нижнего подшипника под действием веса диска и привода. Если вертикальный монтаж неизбежен, убедитесь, что конструкция подшипниковых узлов рассчитана на осевые нагрузки. В инструкции к конкретному изделию всегда есть раздел с ограничениями по монтажному положению — игнорирование этого раздела аннулирует гарантийные обязательства производителя.
Первый пуск системы должен проводиться плавно. Резкое открытие затвора под полным давлением создает гидроудар, способный деформировать диск или сорвать его со шпонки. Сначала откройте затвор на 10-15%, чтобы выровнять давление по обе стороны диска, и только затем открывайте полностью. Эта простая операция снижает нагрузку на привод и уплотнения. Также перед пуском обязательно удалите воздух из верхней точки трубопровода, если это предусмотрено проектом. Воздушные пробки могут вызвать кавитацию и шум, которые ошибочно принимают за неисправность арматуры. Соблюдение регламента пуска продлевает жизнь оборудованию на годы.
Часто задаваемые вопросы (FAQ)
Какой срок службы поворотного затвора в непрерывном режиме?
При правильной эксплуатации и соответствии материала среде средний срок службы составляет 15-20 лет. Однако уплотнительные элементы требуют замены каждые 3-5 лет в зависимости от количества циклов срабатывания. Мы рекомендуем проводить профилактический осмотр уплотнений ежегодно.
Можно ли использовать межфланцевый затвор на конце трубопровода?
Нет, категорически нельзя. Конструкция “wafer” (межфланцевая) рассчитана на зажим между двумя ответными фланцами. Для установки на тупиковых концах труб необходимо использовать затворы типа “lug” (ушкового типа) или фланцевые затворы, которые имеют собственные резьбовые отверстия для крепления болтов с одной стороны.
В чем разница между одноэксцентриковым и двухэксцентриковым затвором?
Одноэксцентриковые затворы имеют смещение оси вращения относительно центра трубопровода, что уменьшает трение при открытии. Двухэксцентриковые добавляют смещение оси вращения относительно плоскости диска, что позволяет диску отходить от седла сразу при начале поворота, практически исключая трение и износ уплотнения. Для частого использования выбирайте двухэксцентриковые модели.
Как подобрать привод для затвора большого диаметра?
Для диаметров свыше DN250 ручное управление становится затруднительным. Необходимо рассчитать крутящий момент с запасом 20-30% на преодоление статического трения и давления среды. Используйте пневмоприводы для быстрого срабатывания или электроприводы для точного позиционирования. Обязательно учитывайте класс защиты привода (IP67/IP68) для уличной установки.
Допустима ли установка затвора диском вверх или вниз?
Ориентация диска влияет на накопление осадка. В горизонтальном трубопроводе предпочтительно положение вала горизонтально, а диск вертикально. Это предотвращает скапливание твердых частиц под диском, которое может помешать плотному закрытию. Избегайте положения, где диск выступает в нижнюю часть трубы как карман для сбора грязи.
Экономическая эффективность и итоговые рекомендации по закупкам
Закупка запорной арматуры — это инвестиция в безопасность и бесперебойность технологического процесса, а не просто статья расходов. Попытка сэкономить 10-15% на стоимости затвора, выбирая неизвестного поставщика без сертификатов, часто оборачивается потерями, превышающими цену изделия в десятки раз из-за простоев и аварийных ремонтов. В 2026 году рынок предлагает прозрачные условия сотрудничества с проверенными производителями, готовыми предоставить расширенную гарантию и техническую поддержку. Затвор поворотный дисковый межфланцевый сталь должен рассматриваться как долгосрочный актив, требующий квалифицированного подхода к выбору.
Мы рекомендуем формировать заказ на основе детального опросного листа, где указаны все параметры среды, включая возможные пиковые значения давления и температуры, а также требования к материалам. Не стесняйтесь запрашивать образцы или посещать производство перед заключением крупного контракта. Реальное качество литья и сборки видно только при личном контакте с продуктом. Сотрудничество с поставщиком, который разделяет ваши ценности качества и безопасности, обеспечит спокойствие на протяжении всего жизненного цикла объекта. Например, широкий ассортимент продукции ООО «Сямэнь Байгао Клапан», включающий не только поворотные затворы, но и шаровые краны, задвижки и регулирующие клапаны для нефтехимии и водоснабжения, позволяет закрыть потребности комплексных проектов у одного надежного партнера. Их опыт работы как на внутреннем рынке Китая, так и в международных проектах подтверждает способность адаптировать решения под самые жесткие условия эксплуатации.
Если вы планируете модернизацию существующих сетей или строительство нового объекта, свяжитесь с нашими инженерами для подбора оптимальной конфигурации арматуры. Мы поможем избежать типовых ошибок проектирования и предложим решения, доказавшие свою надежность в реальных условиях эксплуатации. Перейти в каталог запорной арматуры для изучения полного ассортимента сертифицированной продукции.


-


-
-


-
-
-


WeChat
-
WeChat
-
WeChat